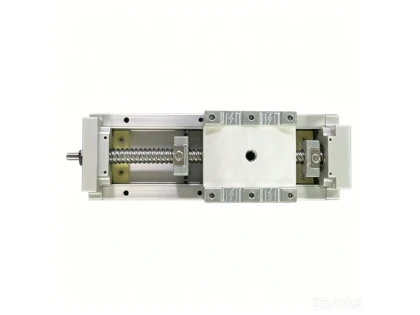
Heavy-Duty linjära ställdon: Dimensionering av kulskruvar för presspassning och nitningsapplikationer
Ett kraftigt linjärt ställdon med kulskruv för presspassning och nitning måste tåla upprepade axiella stötbelastningar samtidigt som det bibehåller ±0,005 mm repeterbarhet över miljontals cykler. Dimensionering ignorerar enbart statisk dragkraft; beräkningen måste inkludera dynamisk stötbelastning, skruvknäckning, termisk expansion och L10-lagrets livslängd. Den här artikeln beskriver det tekniska arbetsflödet för val av kulskruvar för servonitnings- och komponentpresspassningsstationer.

Dynamisk belastningsklassificering under Axiella stötstötar
Statisk dragkraft är inte den styrande parametern för nitning och presspassning. Den maximala stötkraften under materialavkastning kan överstiga arbetskraften i stabilt tillstånd med 2,0–3,2 gånger. Motsvarande dynamisk belastningsformel:
\\(F_{eq}=\\sqrt[3]{\\frac{\\sum(F_i^3\\times n_i)}{N_{total}}}\\) Där \\(F_i\\)=momentan axiell kraft, \\(n_i\\)=cykler räknas vid den kraften till {}, \\(N_) totalt vid den kraften {{, 2 totalt} cykler. Den beräknade \\(F_{eq}\\) måste vara mindre än eller lika med 0,3 × kulskruvens grundläggande dynamiska belastningsklass \\(C_a\\) för L10-livslängden. Större än eller lika med 20 miljoner cykler. CTA: Ladda ner detaljerade 3D CAD (.STEP) modeller för linjära ställdon viaLinjär rörelsemekanik
Byte av hydraulcylindrar med elektriska ställdon
| Parameter | Elektriskt ställdon med kulskruv | Hydraulcylinder |
|---|---|---|
| Repeterbarhet | ±0,005 mm | ±0,03 ~ ±0,1 mm |
| Max kontinuerlig dragkraft | Upp till 12 kN | >50 kN |
| Tvinga kontroll | Sluten-loop kraft-förskjutning kuvert | Tryckbaserad, icke-linjär |
| Underhållsintervall | 8 000 drifttimmar | 2 000 timmar (byte av olja + tätning) |
| Relativ capex | Medium | Låg, plus HPU overhead |
| Risk för läckage | Ingen | Hög |
Elektriska ställdon levererar deterministiska kraft-positionskurvor för reläterminalnitning. Se vårnitutrustningför nyckelfärdiga servonitstationer.